


Роботизированная сварка труб по кругу | Cebora
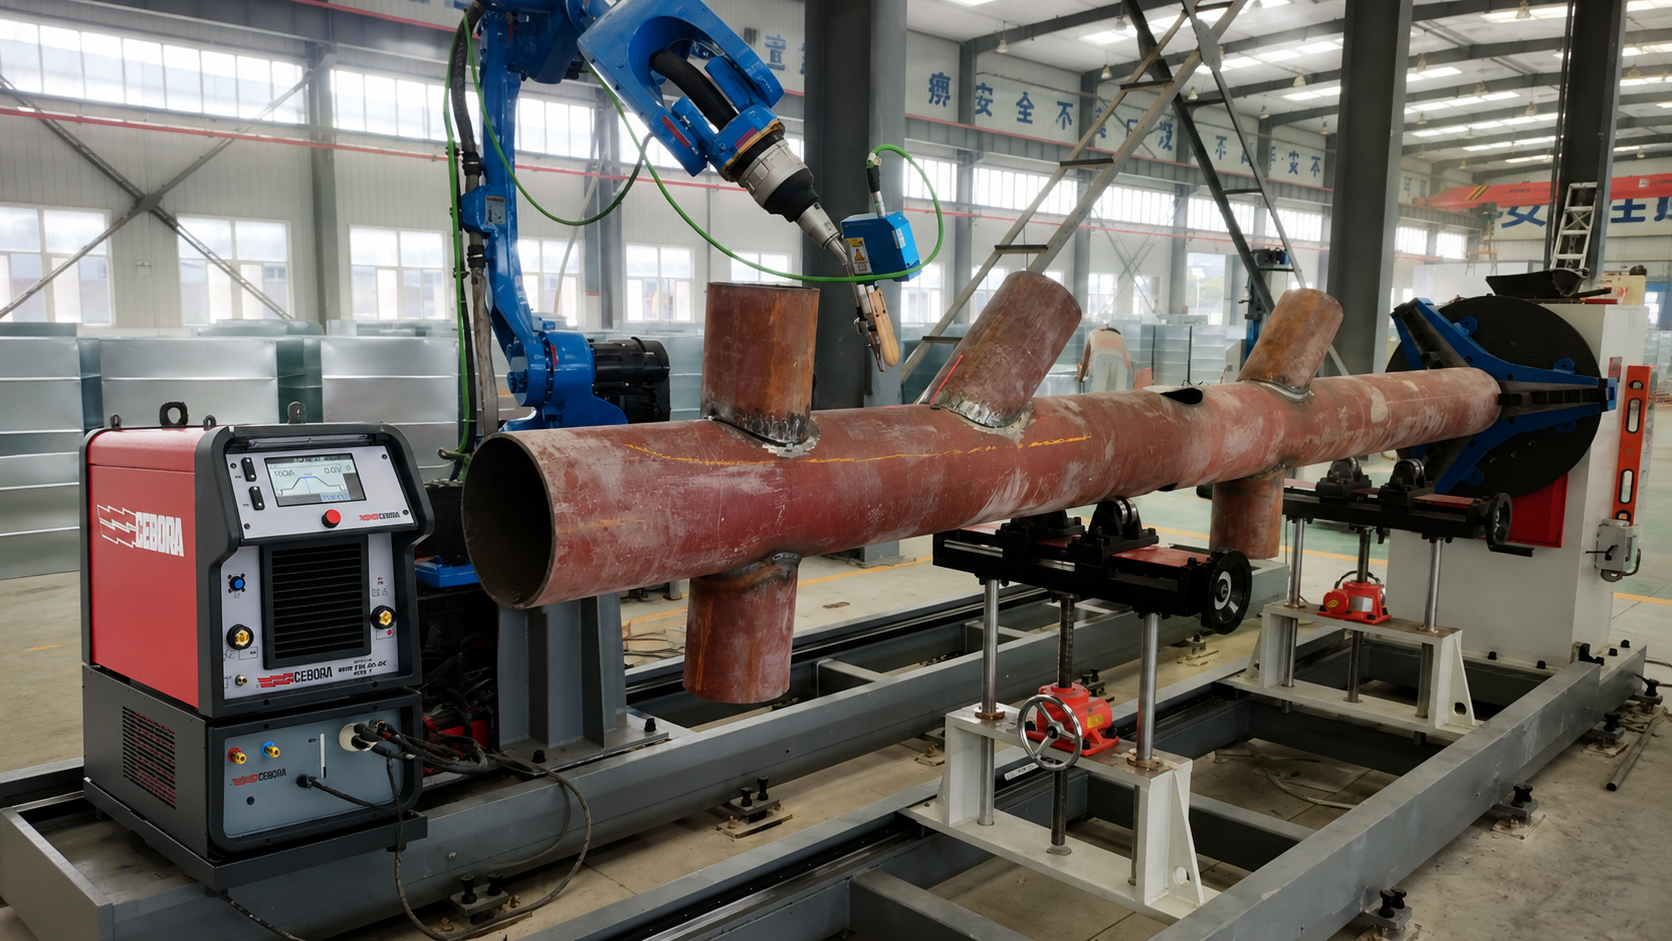
Роботизированная TIG-сварка труб по кругу: что определяет стабильность шва
Автоматизация кольцевой TIG-сварки должна обеспечивать одинаковую геометрию шва и стабильное проплавление по всей окружности трубы. На практике установка может точно повторять запрограммированное движение, а качество соединения всё равно будет меняться: на одном участке формируется нормальный валик, на другом возникает непровар, а ближе к завершению появляются наплыв, подрез или избыточное проплавление.
Причина обычно заключается не в одном неправильно выбранном параметре. Кольцевой шов формируется в системе, где одновременно взаимодействуют заготовка, сборочная оснастка, вращатель, сварочная горелка, источник питания, подача присадочной проволоки и управляющая программа. Если хотя бы один элемент работает нестабильно, автоматизация начинает воспроизводить не качество, а отклонение.
Поэтому роботизированная TIG-сварка труб по кругу должна рассматриваться не как движение горелки по заданной траектории, а как управляемый технологический процесс. Производительность и повторяемость определяются не только возможностями сварочного источника или робота, но и готовностью всего участка выпускать детали с контролируемой геометриейПочему качество кольцевого шва меняется по окружности
При ручной TIG-сварке опытный специалист постоянно корректирует положение горелки, длину дуги, скорость движения и количество присадочного материала. Он видит изменение зазора, смещение кромок или поведение сварочной ванны и реагирует непосредственно во время процесса.
Роботизированная система действует иначе. Она выполняет заложенную программу и рассчитывает на то, что каждая следующая деталь будет установлена в том же положении и сохранит ту же геометрию. Если труба имеет овальность, торец обрезан под углом, стык смещён относительно оси вращения или зазор меняется по окружности, фактическое положение сварного соединения начинает расходиться с запрограммированной траекторией.
Даже небольшое радиальное биение меняет расстояние между электродом и изделием. В результате колеблются длина дуги и напряжение, изменяются её концентрация и распределение тепла. Одновременно присадочная проволока может подаваться не в переднюю часть сварочной ванны, а на непрогретую кромку либо непосредственно под электрод. Внешне это проявляется неравномерной шириной валика, нарушением формы чешуек, изменением усиления шва и нестабильным проплавлением.
К концу оборота добавляется ещё один фактор — накопленное тепло. Стартовый участок сваривается на относительно холодном металле, тогда как зона перекрытия уже нагрета предыдущим проходом. Если программа сохраняет одинаковый ток и скорость на всей окружности, завершение шва может получить больше тепла, чем его начало. Поэтому кольцевой процесс нельзя сводить к одному постоянному режиму без учёта разгона, установившегося участка, перекрытия и заполнения кратера.
Центровка трубы определяет реальную траекторию сварки
Точность робота или позиционера не устраняет ошибку установки детали. Если ось трубы не совпадает с осью вращателя, стык движется относительно электрода по сложной траектории. Горелка при этом сохраняет заданное положение, но расстояние до металла и точка приложения дуги постоянно меняются.
Проблема особенно заметна при сварке труб малого диаметра и тонкостенных изделий, где даже небольшое смещение становится значительным относительно ширины сварочной ванны. На деталях с более толстой стенкой погрешность может не сразу проявиться на поверхности, но привести к неравномерному проплавлению корня.
Центровка должна обеспечиваться конструкцией оснастки, а не визуальной установкой оператором. Зажимные элементы обязаны фиксировать изделие по стабильным технологическим базам и не деформировать тонкую трубу. Если каждая заготовка центрируется по наружной поверхности, необходимо учитывать допуск её диаметра. При повышенных требованиях к корню шва может потребоваться базирование по внутреннему диаметру или применение оправки.
Для производства важна не только точность первоначальной настройки, но и её сохранение в течение смены. Загрязнение кулачков, износ установочных поверхностей и попадание брызг на элементы оснастки постепенно изменяют положение детали. Если контроль проводится только при запуске оборудования, отклонение может быть обнаружено уже после изготовления партии.
Подготовка торцов формирует условия для проплавления
Кольцевой TIG-шов начинается не с включения дуги, а с резки и подготовки трубы. Перекошенный торец создаёт переменный зазор. Заусенцы мешают плотной сборке, а загрязнение кромок нарушает смачивание металла и может вызвать пористость. Различное притупление или неравномерная разделка изменяют объём металла, который необходимо проплавить на разных участках окружности.
Торцы должны быть подготовлены с повторяемой перпендикулярностью относительно оси трубы. Требования к фаске, притуплению и чистоте поверхности задаются с учётом материала, толщины стенки и конструкции соединения. Для нержавеющей стали особенно важна чистота зоны сварки и исключение загрязнения инструментом, который применялся для обработки углеродистой стали. При работе с алюминием необходимо контролировать состояние поверхности и удаление загрязнений, мешающих стабильному формированию ванны.
Автоматический процесс чувствительнее к качеству подготовки, чем ручной, поскольку система не исправляет каждую деталь индивидуально. Если подготовительное производство выдаёт трубы с разной геометрией торца, технолог вынужден искать режим, который одновременно должен работать при минимальном и максимальном зазоре. Такое усреднение обычно снижает устойчивость процесса и сужает допустимое окно параметров.
Вращатель и сварочный источник должны работать как единая система
При кольцевой сварке скорость вращения определяет фактическую скорость перемещения дуги относительно стыка. Даже при стабильном токе изменение скорости непосредственно влияет на погонную энергию, размеры сварочной ванны и глубину проплавления.
Нестабильность может возникать при разгоне вращателя, прохождении механических люфтов, изменении нагрузки или неточной отработке заданной скорости. Если включение дуги, начало вращения и подача проволоки происходят несогласованно, стартовая зона получается перегретой либо недостаточно заполненной. Аналогичная проблема возникает в конце цикла, когда вращатель останавливается раньше, чем снижается сварочный ток.
Управление должно объединять источник, позиционер, подачу присадки и, при необходимости, промышленного робота. Система обязана выполнять операции в заданной последовательности: предварительную подачу защитного газа, возбуждение дуги, формирование стартовой ванны, начало движения, включение присадки, выход на основной режим, переход к перекрытию, уменьшение тепловложения, заполнение кратера и завершающую газовую защиту.
Именно согласованность оборудования формирует воспроизводимый цикл, который можно переносить с опытного образца на серию.
Положение горелки влияет на шов не меньше электрических параметров
При TIG-сварке необходимо сохранять положение электрода относительно стыка, рабочий угол, направление наклона и длину дуги. Изменение любого из этих параметров перераспределяет тепло между кромками и меняет поведение сварочной ванны.
Если электрод смещён от центра соединения, одна кромка получает больше тепла, а другая может остаться недостаточно проплавленной. Чрезмерный наклон горелки вытягивает дугу и ухудшает доступ защитного газа к зоне сварки. Слишком большое расстояние до изделия снижает концентрацию дуги, а слишком малое повышает риск контакта электрода со сварочной ванной или присадочной проволокой.
При настройке важно оценивать не только положение горелки в стартовой точке, но и её положение на полном обороте. Биение детали, неточность оснастки и погрешность оси вращателя могут быть незаметны без контрольного проворота. До пробной сварки следует выполнить сухой цикл и проверить расстояние до стыка в нескольких положениях трубы.
Состояние электрода также влияет на повторяемость. Загрязнённый или неправильно подготовленный вольфрамовый электрод меняет форму дуги. Если его состояние контролируется нерегулярно, программа остаётся прежней, но фактическое тепловое воздействие постепенно изменяется.
Холодная проволока должна попадать в одну и ту же область сварочной ванны
Механизированная подача холодной присадочной проволоки позволяет дозировать присадочный металл и уменьшает зависимость результата от ручных действий сварщика. Однако стабильная скорость подачи сама по себе ещё не обеспечивает правильного формирования шва.
Проволока должна входить в определённую область передней части сварочной ванны под постоянным углом. При изменении положения трубы или длины дуги точка подачи смещается. Проволока может упираться в непрогретую кромку, плавиться нестабильно, отклоняться от ванны или контактировать с электродом. Внешним признаком становятся нерегулярная форма валика, локальные наплывы и колебания усиления шва.
Подающий тракт должен обеспечивать равномерное движение без рывков и задержек. Значение имеют состояние роликов, направляющего канала, наконечника и геометрия подвода проволоки. При программировании необходимо согласовать момент начала подачи с формированием ванны, а её прекращение — с переходом к перекрытию и заполнению кратера.
Механизм холодной подачи особенно полезен при серийной сварке, когда требуется воспроизводимое количество присадочного металла. Но он предъявляет более высокие требования к центровке изделия: проволока не может автоматически следовать за стыком, который уходит от заданной траектории.
Старт и завершение определяют качество всей окружности
Наиболее сложной частью кольцевого шва часто становится не основной участок, а место соединения его начала и конца. В стартовой точке основной металл ещё не прогрет, сварочная ванна только формируется, а движение и подача проволоки должны выйти на установившийся режим. При завершении процесса источник работает уже с нагретой деталью и приближается к ранее сваренному участку.
Если начать вращение слишком рано, стартовая зона может получить недостаточное проплавление. Если задержать движение, возникает локальный перегрев. Раннее включение присадки охлаждает ещё не сформированную ванну, а позднее оставляет участок без требуемого заполнения.
Перекрытие кольцевого шва должно компенсировать риск непровара в месте замыкания, но не создавать чрезмерного усиления. Его длина и режим подбираются на пробных образцах. При входе в зону перекрытия обычно требуется управляемое изменение тока, скорости или подачи проволоки с учётом накопленного тепла. Резкое выключение дуги способно образовать кратер, который становится концентратором напряжений и потенциальной зоной образования трещины.
Завершение включает плавное снижение тока, прекращение подачи присадки в установленный момент и сохранение газовой защиты до остывания металла и электрода. Правильно настроенная последовательность позволяет получить замкнутый шов без выраженного перехода между началом и концом.
Выбор источника зависит от материала трубы
Для роботизированной TIG-сварки труб из углеродистой, нержавеющей стали и ряда других материалов, свариваемых на постоянном токе, могут применяться источники семейства Cebora WIN TIG DC ROBOT (https://cebora.ru/catalog/robotizirovannaya-svarka/). Они предназначены для интеграции в автоматизированные и роботизированные комплексы, где параметры процесса должны задаваться и воспроизводиться программно.
При сварке алюминия и его сплавов необходима работа на переменном токе, поэтому для таких задач применяются источники Cebora WIN TIG AC-DC ROBOT. Возможность управлять процессом AC помогает подбирать соотношение очистки поверхности и проплавления под конкретный сплав, толщину стенки и требования к соединению. В режиме DC эти источники также могут использоваться для соответствующих материалов, если это предусмотрено технологией и конфигурацией комплекса.
Импульсные режимы позволяют управлять тепловложением и поведением сварочной ванны, что особенно актуально для тонкостенных труб и соединений, чувствительных к деформации. Программное управление облегчает воспроизведение утверждённых режимов, а интеграция источника с системой управления обеспечивает согласование сварочного тока с движением и подачей присадки.
При этом источник остаётся только одной частью комплекса. Он способен точно выполнять заданную программу, но не может устранить овальность трубы, исправить перекошенный торец, выровнять переменный зазор или вернуть стык на траекторию. Возможности WIN TIG ROBOT раскрываются в полной мере тогда, когда источник работает с подготовленными заготовками, точной оснасткой, стабильным вращателем и корректно настроенной подачей холодной проволоки.
Как контролировать проплавление кольцевого шва
Красивый и равномерный валик не доказывает стабильность корня. Внешняя поверхность может выглядеть одинаково по всей окружности, тогда как глубина проплавления меняется из-за зазора, смещения кромок, колебаний скорости или накопленного тепла.
Метод контроля выбирают с учётом назначения изделия и требований к соединению. На этапе отработки технологии информативны поперечные макрошлифы, выполненные на разных участках окружности, включая старт, установившуюся часть и зону перекрытия. Они позволяют оценить глубину и симметрию проплавления, форму корня, сплавление кромок и изменение геометрии шва.
В серийном производстве применяются предусмотренные документацией методы неразрушающего контроля. Одновременно полезно отслеживать технологические параметры: сварочный ток, напряжение, скорость вращения, подачу проволоки и сообщения системы управления. Такая регистрация помогает обнаруживать отклонения и искать их причину, но сама по себе не заменяет контроль качества соединения.
Приёмочные критерии должны быть определены до запуска линии. Без них технолог оценивает шов субъективно, оператор не понимает границ допустимого результата, а руководство не получает достоверных данных о стабильности процесса.
Что должен обеспечить проект роботизированного участка
Стабильная роботизированная TIG-сварка труб по кругу начинается с согласования требований к заготовке и заканчивается подтверждённой технологией контроля. Подготовительное производство отвечает за геометрию трубы, качество торцов и чистоту кромок. Оснастка обеспечивает центровку, постоянный зазор и устойчивое положение изделия. Вращатель поддерживает заданную скорость и перемещает стык без биения. Сварочная горелка сохраняет положение электрода и газовую защиту. Механизм холодной проволоки дозирует присадочный материал и подаёт его в заданную область ванны. Источник Cebora WIN TIG ROBOT воспроизводит запрограммированный сварочный режим и взаимодействует с системой управления комплекса. Технолог устанавливает допустимое окно параметров, проверяет его на пробной серии и определяет методы контроля.
Именно такое распределение функций позволяет избежать ошибочного ожидания, что робот или источник самостоятельно обеспечит качество при любых исходных условиях. Автоматизация даёт повторяемость, но повторяет она тот процесс, который был подготовлен производством.
До закупки комплекса целесообразно провести тестовую сварку реальных деталей, оценить разброс геометрии заготовок, проверить качество в разных зонах окружности и подтвердить время полного производственного цикла. Это позволяет выбрать между Cebora WIN TIG DC ROBOT и Cebora WIN TIG AC-DC ROBOT, определить необходимость холодной подачи проволоки и сформировать требования к вращателю, оснастке и системе управления.
Часто задаваемые вопросы
Почему при автоматической TIG-сварке шов получается разным по окружности трубы?
Основными причинами становятся неточная центровка, овальность трубы, радиальное биение, переменный зазор, перекошенные торцы и накопление тепла к концу оборота. Дополнительно влияют нестабильная скорость вращателя, изменение длины дуги и смещение точки подачи присадочной проволоки.
Может ли робот компенсировать овальность трубы?
Робот может корректировать движение только при наличии соответствующей системы измерения и адаптивного управления. Однако такая коррекция имеет ограниченный диапазон и не заменяет требования к геометрии заготовок. Значительную овальность необходимо устранять до сварки либо учитывать при проектировании оснастки и подготовительного процесса.
Для каких труб подходит Cebora WIN TIG DC ROBOT?
Источники Cebora WIN TIG DC ROBOT применяются в автоматизированных комплексах для TIG-сварки материалов, технология которых предусматривает постоянный ток. В частности, это углеродистые и нержавеющие стали. Окончательная конфигурация выбирается по материалу, толщине стенки, типу соединения и требуемой производительности.
Зачем при автоматической TIG-сварке нужна холодная проволока?
Механизированная подача холодной проволоки обеспечивает контролируемое и повторяемое внесение присадочного металла. Это помогает стабилизировать геометрию шва и снизить зависимость результата от ручных действий, но требует точной центровки, постоянного положения горелки и правильного попадания проволоки в сварочную ванну.
Как проверить стабильность проплавления кольцевого шва?
На этапе разработки технологии проплавление проверяют не в одной точке, а на нескольких участках окружности, включая стартовую зону, основной участок и место перекрытия. Метод контроля определяется требованиями к изделию; для оценки внутренней геометрии соединения могут использоваться макрошлифы и предусмотренные документацией методы неразрушающего контроля.