

Статьи
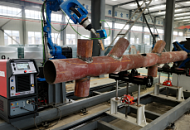
Роботизированная TIG-сварка труб по кругу: что определяет стабильность шва
Автоматизация кольцевой TIG-сварки должна обеспечивать одинаковую геометрию шва и стабильное проплавление по всей окружности трубы. На практике установка может точно повторять запрограммированное движение, а качество соединения всё равно будет меняться: на одном участке формируется нормальный валик, на другом возникает непровар, а ближе к завершению появляются наплыв, подрез или избыточное проплавление.
Роботизированная сварка не гарантирует качество сама по себе, но почему?
Покупка промышленного робота не означает, что предприятие автоматически получит сварные швы без дефектов. Робот способен точно повторять заданную траекторию и поддерживать установленную скорость движения, но он не исправляет нестабильную геометрию заготовок, неправильную подготовку кромок, ошибки сборки, изношенную горелку или неудачно выбранный режим сварки.
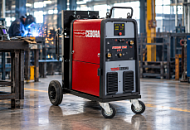
Механизма подачи проволоки: один или два? Когда Cebora Synstar TWIN ускоряет производство
На производстве редко приходится выбирать между хорошим и плохим сварочным полуавтоматом. Гораздо чаще сравнивают две подходящие конфигурации и пытаются понять, какая из них окажется выгоднее в реальной работе. Именно такая ситуация возникает при выборе между стандартным MIG/MAG-полуавтоматом с одним механизмом подачи и Cebora Synstar TWIN 270 T, рассчитанным на подключение двух горелок и работу с двумя независимыми системами подачи проволоки.
Покупка более мощного сварочного источника не всегда решает проблему производительности. На многих TIG-участках ограничением становится не оборудование, а способ внесения присадочного материала. Сварщик должен одновременно вести горелку, удерживать стабильную длину дуги, контролировать сварочную ванну и вручную подавать пруток. Чем длиннее шов и выше требования к внешнему виду соединения, тем сильнее результат зависит от навыков, темпа и усталости конкретного специалиста.
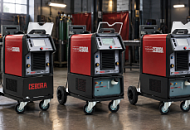
Выбирать промышленный TIG-аппарат только по максимальному сварочному току неправильно. Более мощная модель не обязательно будет выгоднее, а более доступная по цене может оказаться недостаточной при серийном производстве.
Экономически обоснованный выбор зависит от реальной задачи: толщины алюминия, конструкции соединения, длины шва, количества изделий за смену и времени непрерывного горения дуги. Одна и та же заготовка толщиной 5 мм может потребовать разного оборудования. Сварить короткий шов при ремонте корпуса — не то же самое, что ежедневно выполнять десятки длинных соединений на серийной продукции.
Поэтому сравнивать Cebora WIN TIG AC-DC 270T, 340T и 450T нужно не по принципу «младшая, средняя и старшая модель», а по стоимости выполнения конкретной производственной операции.